Viktor
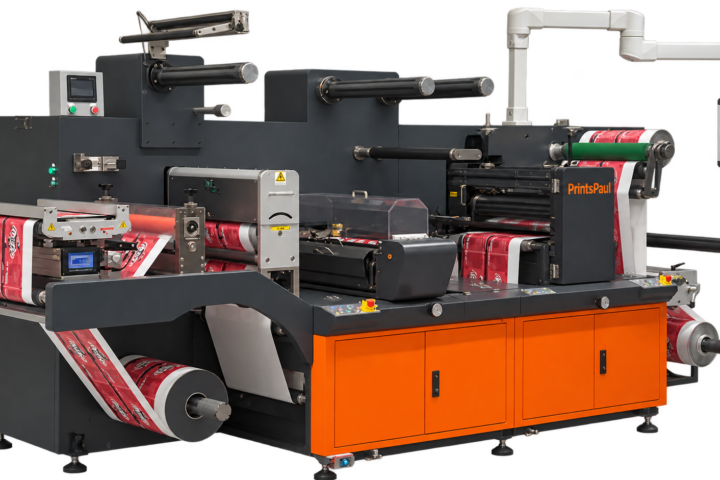
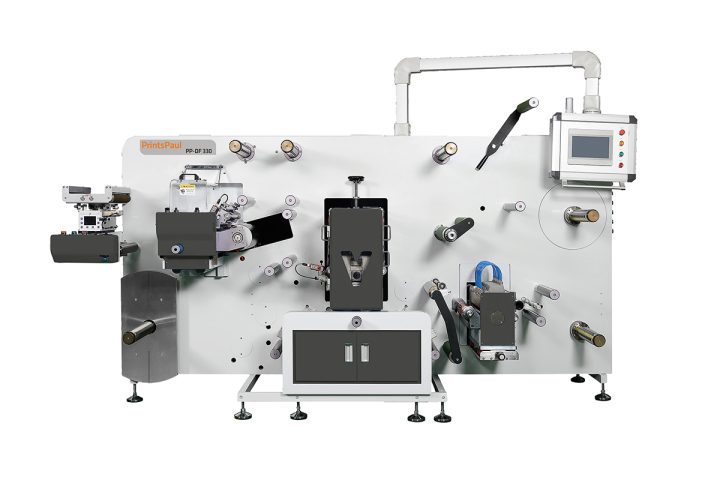
La Viktor de PrintsPaul est disponible en laizes de 370 mm, 470 mm et 570 mm.
- Laize jusqu’à
- 570 mm
- Programme de location
- dès Silver
Ce que sait faire Viktor
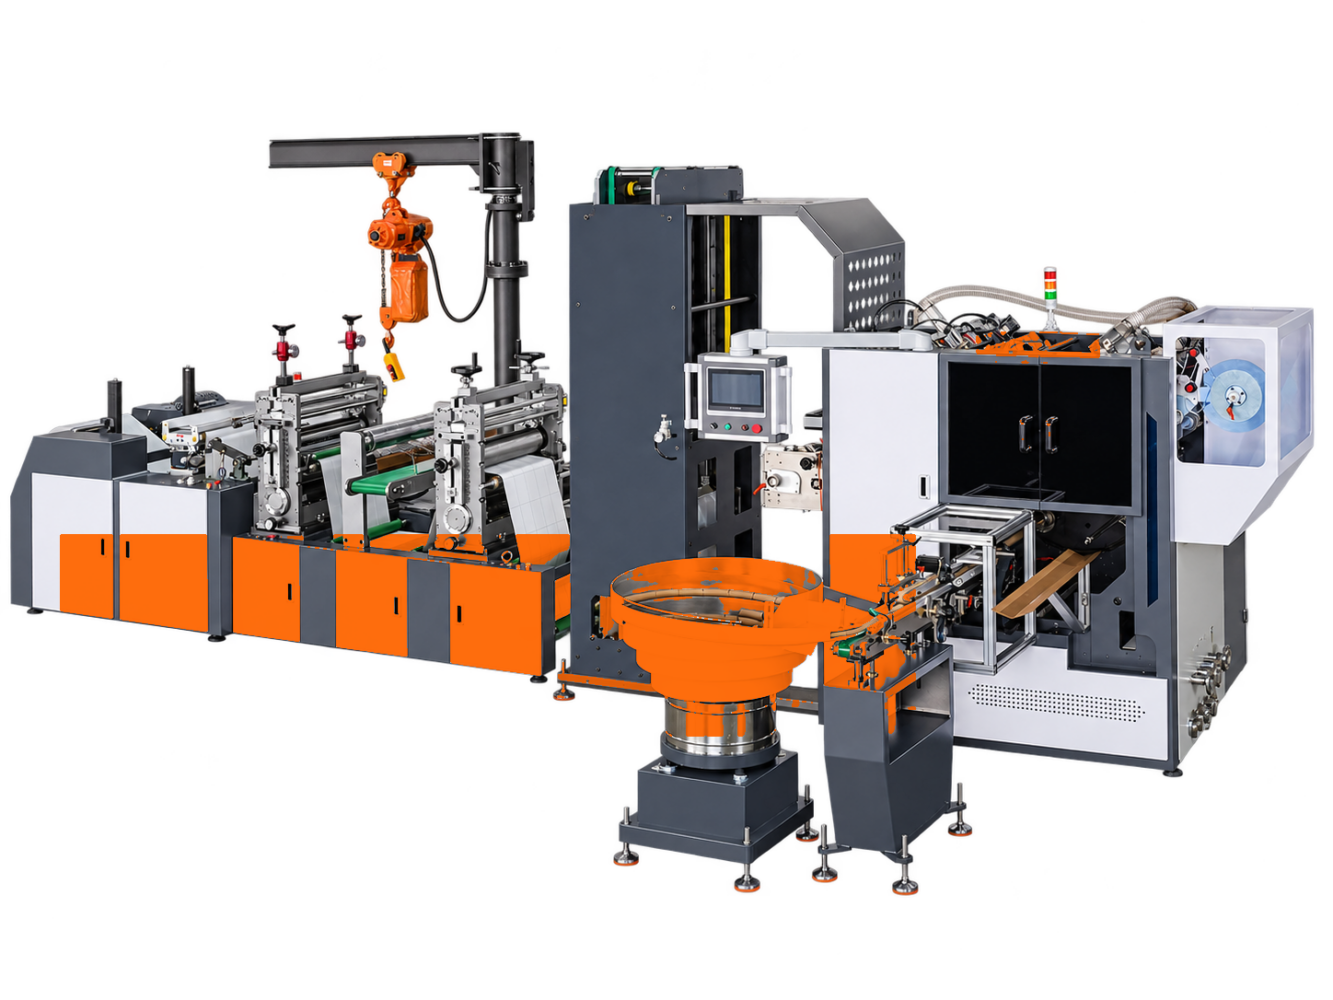
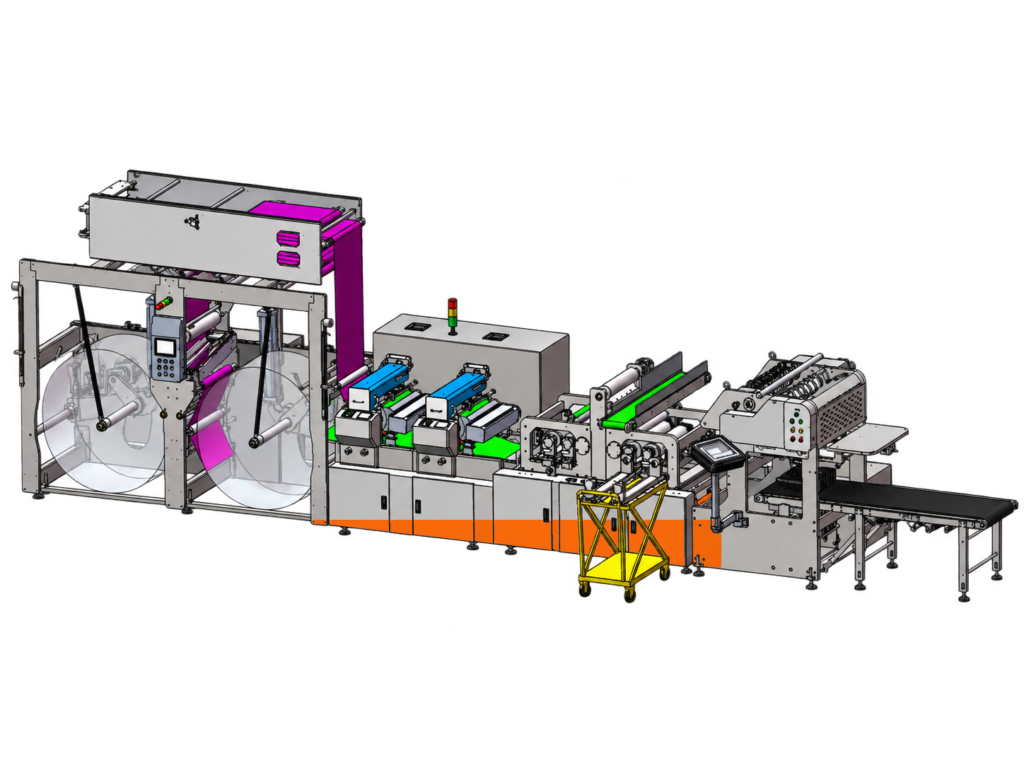
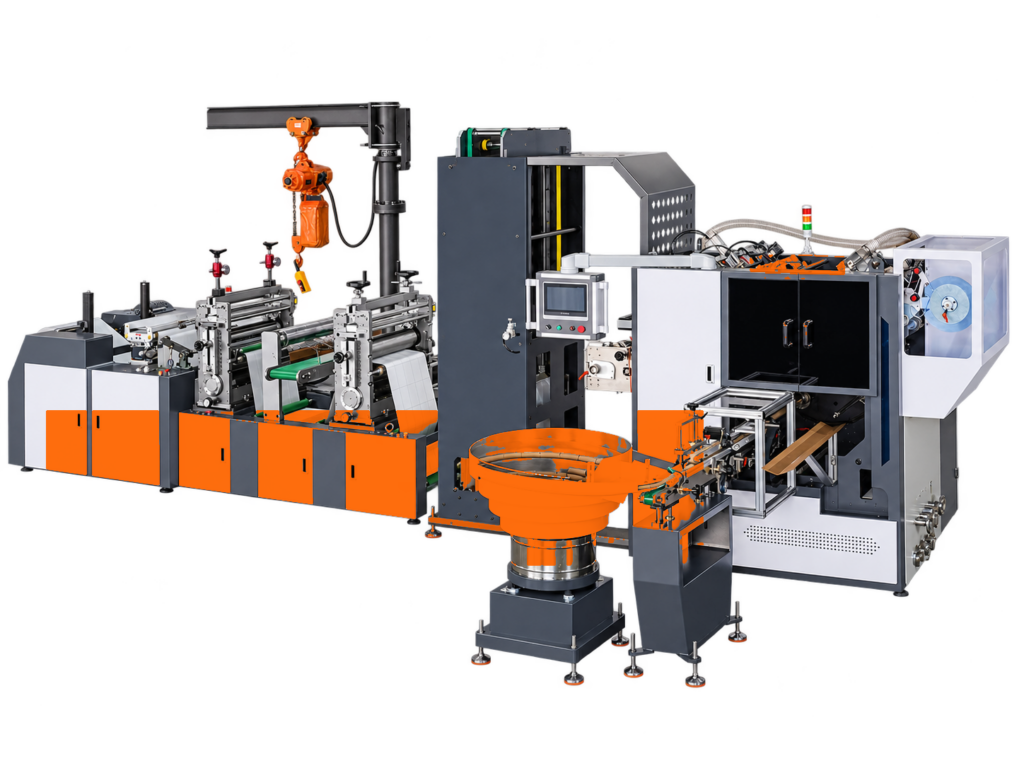
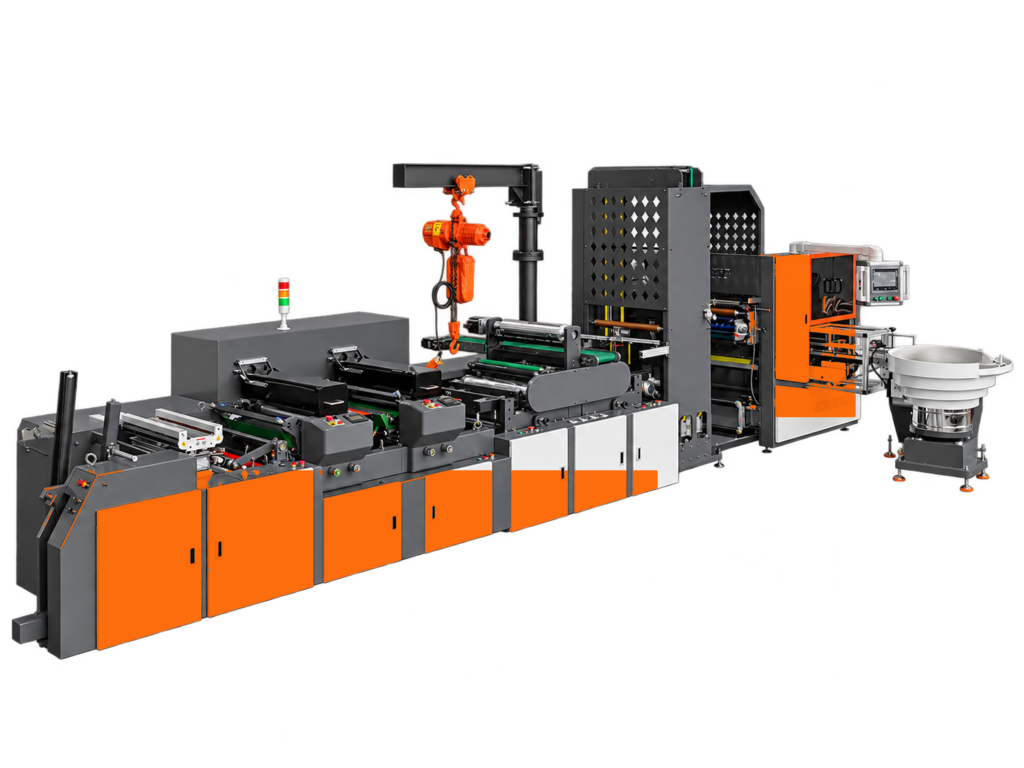
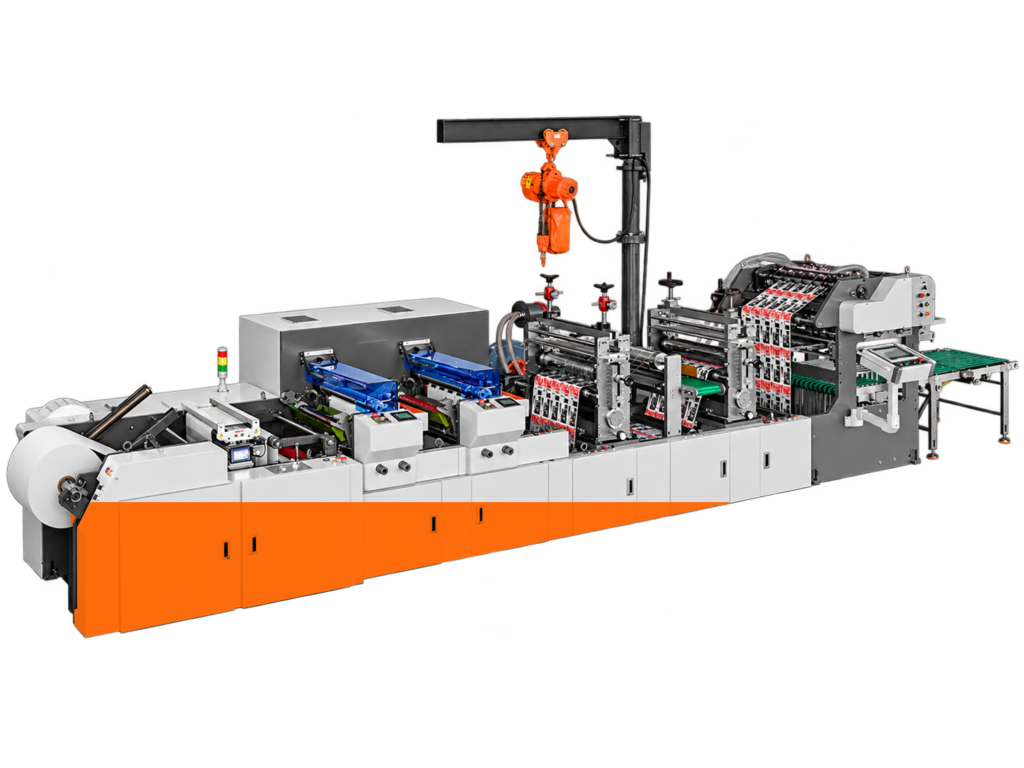
Moins d’arrêts. Plus de bobines commercialisables par équipe. VIKTOR réunit la découpe, l’éjection du squelette, la refente et la production automatique de bobines dans une ligne de converting modulaire. Vous configurez l’installation en fonction de votre matière, de vos tirages et des bobines finies souhaitées, en VIKTOR 370, 470 ou 570.
La machine est l’outil. Nous livrons la solution. C’est pourquoi votre configuration VIKTOR commence par votre goulet d’étranglement de production : combien de temps perdez-vous aujourd’hui en changements de bobine, manipulation des mandrins, changements d’outils ou élimination du squelette ? Nous en déduisons l’équipement adapté et un calcul de rentabilité compréhensible.
VIKTOR · Ihr Rollenpreis im Blick
Was kostet Ihre fertige Rolle? Bewegen Sie die Regler und sehen Sie direkt, wie Rollenlänge, Spurenanzahl und Auslastung Ihren Output und die Kosten beeinflussen.
Bis zu 150 m/min Stanzgeschwindigkeit sind erreichbar. Wir empfehlen für die Kalkulation maximal 120 m/min. Deshalb rechnet dieser Rechner bewusst nur bis 120 m/min. Die tatsächliche Geschwindigkeit hängt von Material, Werkzeug, Rollenformat und Produktionsbedingungen ab.
Kostenanteile je fertiger Rolle
Unverbindliche Orientierung mit Beispielwerten, kein Maschinenangebot. Kalkuliert werden der gleichmäßig auf die Nutzungsdauer verteilte Kaufpreis ohne Restwert und ein Bediener während der produktiven Stunden. Material, Energie, Wartung, Finanzierung, Rüst- und Stillstandskosten sind nicht enthalten. Die produktiven Monatsstunden bestimmen die Verteilung der Maschinenkosten und den rechnerischen Monatsoutput.
VIKTOR 370, 470 et 570 : la laize adaptée à votre production
- VIKTOR 370 : plateforme pour des laizes jusqu’à 370 mm.
- VIKTOR 470 : plateforme pour des laizes jusqu’à 470 mm.
- VIKTOR 570 : plateforme pour des laizes jusqu’à 570 mm.
La largeur de travail utile de certains modules peut différer de la laize maximale. Les valeurs détaillées ci-dessous décrivent la configuration VIKTOR 370 proposée ; les valeurs et la disponibilité pour les versions 470 et 570 sont définies dans l’offre individuelle. Toutes les extensions mentionnées ne font pas automatiquement partie de l’étendue de livraison. C’est la configuration que vous avez commandée qui fait foi.
De la bobine jumbo à la bobine d’étiquettes finie
Dérouleur jumbo avec alimentation régulée en matière
Le dérouleur jumbo servocommandé accepte des bobines de matière jusqu’à 1.270 mm de diamètre. Il fonctionne dans les deux sens de rotation et combine la régulation automatique de la tension de bande avec le guidage de bord de bande. La bande est ainsi transmise de manière maîtrisée aux stations suivantes.
Votre avantage : les grandes bobines d’entrée allongent les intervalles de production entre les changements de matière. L’alimentation régulée en matière favorise une position de repérage stable et un processus de découpe et de coupe régulier.
Option : double dérouleur nonstop avec changement de bobine à la volée
Deux positions de déroulement permettent de préparer la bobine de matière suivante pendant que la bobine active est traitée. En fin de bobine, le système raccorde automatiquement la bande sortante à la nouvelle bande. Le raccord se fait par collage avec un ruban adhésif double face. La version proposée est conçue pour un changement de bobine en cours de production ; le diamètre et l’aptitude de la matière sont définis avec la configuration.
Votre avantage : moins d’interruptions côté entrée et moins d’interventions manuelles lors du changement de bobine. Avec l’accumulateur et l’enrouleur à tourelle, on obtient un concept nonstop continu côté déroulement et côté enroulement.
Station de découpe full rotative avec commande de repérage
La station de découpe entièrement servocommandée traite des bandes d’étiquettes non imprimées et préimprimées. La commande de repérage par repères d’impression synchronise la découpe avec l’image imprimée. Pour la version VIKTOR 370 décrite, des cylindres magnétiques et des cylindres de découpe pleins de 80 à 180 dents sont prévus ; un cylindre de 180 dents est inclus dans le module d’offre correspondant. La vitesse de découpe atteint jusqu’à 150 m/min, selon la matière, l’outil et la commande.
Votre avantage : un traitement continu des longs tirages avec une position de repérage maîtrisée. Le choix des cylindres et outils adaptés dépend de vos formats d’étiquettes et de vos matières.
Option : seconde station de découpe
Une seconde station de découpe à entraînement indépendant permet des étapes de découpe ou de perforation supplémentaires sur la même ligne. Différentes étapes de traitement peuvent être réparties sur deux stations et synchronisées entre elles.
Votre avantage : des structures d’étiquettes plus complexes peuvent être produites avec moins de passages séparés. Cela réduit la manutention supplémentaire de matière et peut raccourcir le délai de production global.
Option : mode de découpe semi-rotatif
En mode semi-rotatif, différentes longueurs de découpe sont traitées avec le même cylindre magnétique adapté. La plage proposée va de 100 mm à 85 % de la circonférence du cylindre. Les servo-entraînements synchronisent le cylindre et le mouvement avant/arrière de la bande ; la commande de repérage tient compte de la matière préimprimée. Le passage au fonctionnement full rotatif se fait sans transformation mécanique du mode de fonctionnement.
Votre avantage : en particulier en cas de changements de format fréquents et de petits ou moyens tirages, vous pouvez réduire le nombre de cylindres magnétiques nécessaires et le calage. La vitesse semi-rotative atteignable est déterminée pour chaque commande.
Option : PrintsGAP pour des profondeurs de découpe précises
PrintsGAP règle le jeu de découpe entre le cylindre de découpe et le contre-cylindre. La plage de réglage est de ±100 µm, soit 200 µm au total ; le réglage fin se fait par pas d’environ 0,5 µm. Les deux côtés peuvent être réglés séparément ou en parallèle, y compris en cours de production.
Votre avantage : vous pouvez adapter de manière ciblée la profondeur de découpe à la matière et au support. Cela aide à éviter l’endommagement du support, les découpes incomplètes et la gâche inutile. La conception de ce module ne constitue pas une validation de vitesse supplémentaire pour l’ensemble de la ligne.
Grue de levage de cylindres intégrée
La grue de levage intégrée facilite le montage et le démontage des cylindres magnétiques et des cylindres de découpe pleins lourds sur les stations de découpe. La capacité de charge proposée est de jusqu’à 250 kg.
Votre avantage : moins de contraintes physiques lors des changements d’outils et une manipulation maîtrisée des composants lourds. En cas de changements fréquents notamment, cela favorise un calage ordonné.
Éjection automatique du squelette
L’éjection du squelette servocommandée sépare le squelette de découpe de la bande d’étiquettes. Un rouleau d’extraction en acier et une tension de squelette régulée favorisent une éjection régulière. Le système peut être relié au traitement des déchets en aval.
Votre avantage : l’évacuation des déchets est intégrée au déroulement de la production. En combinaison adaptée avec le broyage et le compactage, les changements de bobines de squelette enroulées de manière conventionnelle disparaissent.
Option : broyer et compacter les déchets de squelette
Un convoyeur reprend le squelette extrait et l’amène en continu à l’unité de broyage et de compactage. Les déchets sont traités et compactés en vue de leur élimination.
Votre avantage : moins de manipulation manuelle des déchets et moins d’interruptions dues aux changements de bobines de squelette. La forme compactée des déchets simplifie la manutention interne ; le concept d’élimination effectif est défini en fonction de votre matière.
Production automatique de bobines : c’est l’interaction qui fait la différence
Accumulateur de bande d’une capacité d’environ 29 mètres
Entre la zone de découpe et l’enrouleur à tourelle, l’accumulateur régulé stocke temporairement de la matière. Pendant que la tourelle ralentit ou s’arrête brièvement lors du changement automatique de bobine, les stations de découpe en amont peuvent continuer à travailler. Ensuite, la tourelle accélère et résorbe la bande accumulée jusqu’à ce que la position prévue de l’accumulateur soit de nouveau atteinte.
Votre avantage : la station de découpe n’a pas besoin d’être arrêtée à chaque changement de bobine finie. L’accumulateur découple les différents mouvements et favorise une production régulière.
Coupe ciseaux avec positionnement semi-automatique des couteaux
Le système de coupe ciseaux divise la bande de matière dans les largeurs de bobine souhaitées. Les couteaux arrière sont positionnés par logiciel ; l’opérateur met manuellement les couteaux avant en appui contre les contre-couteaux. Le réglage des couteaux est ainsi semi-automatique.
Votre avantage : des consignes de position reproductibles facilitent les changements de format. La mise en appui manuelle est conservée pour le réglage adéquat de la coupe et favorise des bords de coupe nets ainsi que des largeurs de bobines finies régulières.
Enrouleur à tourelle à quatre arbres
La tourelle servocommandée à quatre arbres enroule des bobines finies jusqu’à 350 mm de diamètre. Son prélèvement dynamique de matière atteint jusqu’à 250 m/min. Cette valeur sert notamment à résorber la matière accumulée et n’est explicitement pas la vitesse de découpe ni la vitesse globale de l’ensemble de l’installation.
Les étapes du processus sont réparties sur différentes positions de la tourelle : préparer et charger les mandrins, enrouler, couper la bande dans l’espace entre les étiquettes, fermer et évacuer les bobines finies. Le démarrage de l’enroulement se fait sans colle, par pression. Les fonctions réellement disponibles dépendent de l’automatisation choisie.
Votre avantage : plusieurs étapes de travail se déroulent en parallèle plutôt que successivement. Cela réduit la manipulation par jeu de bobines et favorise une production de bobines régulière.
Équipement en arbres et mandrins adapté à vos bobines finies
La configuration des arbres est adaptée aux diamètres intérieurs de vos mandrins. La référence technique indique 19, 25, 40 et 76 mm ; d’autres diamètres peuvent être étudiés individuellement. L’enroulement sans mandrin est possible en version spéciale. La version de tourelle proposée indique pour cela des diamètres intérieurs de 12 et 19 mm. La largeur minimale de bobine finie est d’environ 27 mm, selon la version et la matière.
Votre avantage : vous orientez la machine sur les formats de bobine de vos clients. Des arbres adaptés et une configuration d’enroulement appropriée élargissent les applications possibles, sans confondre diamètre de mandrin et diamètre de bobine finie.
Option : alimentation et positionnement automatiques des mandrins
Un bol vibrant individualise les mandrins et les transmet au mécanisme d’alimentation. Le système charge les mandrins sur les arbres et les positionne selon les largeurs de bobines finies requises. Plusieurs mandrins peuvent aussi être placés automatiquement le long d’un même arbre.
Votre avantage : la mise en place et l’alignement manuels répétitifs des mandrins sont réduits. Votre équipe peut se concentrer davantage sur la matière, la qualité et la surveillance de la production.
Option : fermeture automatique des bobines et étiquetage
Un étiqueteur intégré fournit les étiquettes de fermeture. Un convoyeur à vide les reprend, les transporte et les positionne pour la fermeture de plusieurs bobines finies. Les écarts sont adaptés aux largeurs de bobine ; la position de fermeture peut être ajustée en cours de fonctionnement.
Votre avantage : la pose manuelle d’étiquettes de fermeture individuelles disparaît dans le processus automatisé. Vous obtenez des bobines fermées de manière reproductible avec moins de travail manuel en aval.
Modules optionnels d’impression, d’ennoblissement et de pliage
Groupe d’impression flexo full servo avec technologie gearless
Trois servomoteurs régulés indépendamment entraînent le cylindre de contre-pression, le cylindre porte-cliché et l’anilox. La synchronisation électronique remplace le couplage mécanique par engrenages. Des sleeves d’impression changeables latéralement permettent des répétitions variables sans paliers de denture fixes, dans la plage admise par la construction.
Pour la version VIKTOR 370 proposée, sont indiqués 360 mm de largeur de traitement, une vitesse d’impression jusqu’à 150 m/min selon la matière, des clichés de 1,14 ou 1,70 mm, un adhésif de montage de 0,38 mm et des anilox de 100 à 1.000 LPI. Le séchage est configuré séparément.
Votre avantage : des tâches supplémentaires d’impression et de vernissage peuvent être intégrées au processus de transformation. Le changement de sleeve et la régulation électronique du repérage facilitent les commandes flexibles et réduisent la dépendance aux paliers fixes de denture.
Polymérisation UV ou UV-LED
L’unité de polymérisation est intégrée après le groupe d’impression flexo optionnel et synchronisée avec la vitesse de production. Selon le système d’encre, de vernis et de matière, vous choisissez la technologie UV conventionnelle ou l’UV-LED. Pour la version 370 décrite, la largeur de traitement va jusqu’à 360 mm ; la longueur d’onde, le refroidissement et la puissance dépendent du système choisi.
Votre avantage : les encres et vernis polymérisables aux UV peuvent être polymérisés directement dans le processus, puis transformés. Une conception UV-LED adaptée peut réduire la charge thermique et les besoins en énergie par rapport à une version UV conventionnelle. L’aptitude des encres et vernis est vérifiée pour votre application.
Z-FOLD pour étiquettes en accordéon et en continu
L’unité Z-FOLD optionnelle transforme la bande en paquets en zigzag réguliers et empilables. Pour le module VIKTOR 370 proposé, les valeurs sont : largeur de traitement jusqu’à 360 mm, longueur de pli de 130–350 mm et hauteur de pile de 80–300 mm. L’alimentation en matière et le mouvement de pliage sont synchronisés électroniquement ; la vitesse atteignable dépend de la matière et de la géométrie de pliage.
Votre avantage : vous complétez la production classique en bobines par des paquets en accordéon, par exemple pour les étiquettes logistiques, à code-barres et industrielles en continu. La formation automatique des piles réduit la dépose manuelle et facilite le traitement ultérieur.
Quelle configuration est rentable pour vous ?
- Longs tirages : dérouleur jumbo, découpe en continu et guidage régulé de la matière.
- Nombreuses petites bobines finies : accumulateur de bande, tourelle à quatre arbres, alimentation automatique des mandrins et fermeture des bobines.
- Changements de format fréquents : mode semi-rotatif, PrintsGAP et positionnement semi-automatique des couteaux.
- Charge élevée de gestion des déchets : éjection automatique du squelette avec broyage et compactage.
- Valeur ajoutée supplémentaire : flexographie, polymérisation UV/UV-LED ou Z-FOLD selon votre portefeuille de produits.
- Changements de bobine continus : double dérouleur nonstop combiné à un enroulement automatisé et à un accumulateur.
ROI et calcul de rentabilité avec vos données de production
Combien vous coûte votre goulet d’étranglement actuel par équipe ? Pour une décision solide, nous comparons votre production actuelle avec la configuration VIKTOR prévue. Cela comprend le mix de commandes, les heures de fonctionnement annuelles, les changements de bobine, les tailles de bobines finies, les temps de calage, la charge opérateur, les pertes de matière, la maintenance, l’énergie et, le cas échéant, la capacité de production supplémentaire vendable.
Voici comment le bénéfice devient compréhensible
- Gain de temps : minutes économisées par changement × changements par jour × jours de production par an ÷ 60.
- Avantage matière : gâche évitée par an × vos coûts matière réels.
- Bénéfice net annuel : économies de coûts réellement réalisables plus marge sur coûts variables supplémentaire, moins les coûts supplémentaires d’exploitation, de maintenance et de financement.
- Délai d’amortissement simple : investissement total, prestations annexes convenues comprises ÷ bénéfice net annuel positif. Le résultat en années peut être converti en mois en multipliant par 12.
- ROI annuel : bénéfice net annuel ÷ investissement total × 100 %.
Exemple de calcul pour le levier temps : si une opération est raccourcie de 3 minutes et se produit 20 fois par jour sur 220 jours de production, cela représente arithmétiquement 220 heures de temps disponible supplémentaire par an. Il s’agit d’une hypothèse d’exemple, et non d’une économie garantie par VIKTOR. Nous examinons ensemble si cela se traduit par des coûts plus bas ou par davantage de production vendable. Le temps opérateur et l’arrêt machine ne sont pas comptés deux fois comme économie.
Demandez votre calcul de rentabilité VIKTOR individuel. Apportez votre charge actuelle de changement de bobine et de calage ainsi que des données de commandes typiques. Vous recevez une configuration dont le bénéfice peut être évalué sur votre production.
Démarrage de la production avec installation et formation des opérateurs
Sur demande, nous accompagnons le transport, l’implantation et la mise en service. Les modules commandés sont alors raccordés, le guidage de la matière et la régulation sont réglés et les fonctions sont contrôlées avec une matière client adaptée. L’emplacement d’implantation, l’accès, les moyens de déchargement et de levage ainsi que les raccordements nécessaires sont définis au préalable.
Dans la configuration type, la formation des opérateurs proposée séparément comprend deux jours ouvrés. Les thèmes abordés sont la préparation des commandes, le fonctionnement en découpe et en enroulement, les fonctions automatiques installées, la tension de bande, les erreurs de conduite typiques ainsi que le contrôle quotidien et la maintenance de base.
Votre avantage : votre équipe découvre l’installation réellement livrée dans le déroulement pratique. Cela favorise un démarrage ordonné de la production et une utilisation sûre de l’équipement choisi.
D’abord tester dans votre production : RENT–TEST–BUY@PAUL
Pour les projets adaptés au sein de l’UE, VIKTOR est disponible via notre programme RENT–TEST–BUY. Vous testez la configuration convenue dans vos conditions de production réelles et pouvez ensuite décider de l’achat sur la base de votre propre expérience. La durée de location, le dépôt de garantie et la déduction dépendent du programme et du contrat convenus.
En savoir plus sur RENT–TEST–BUY ou demander une configuration VIKTOR et un essai matière.
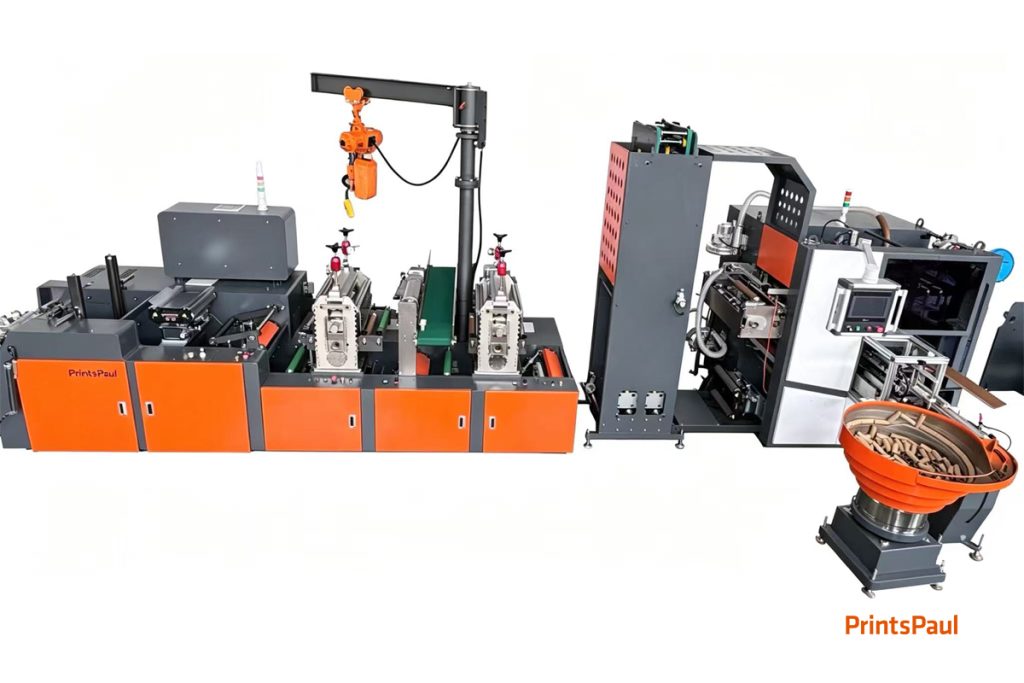
Viktor en service
Un conseil sans engagement sur Viktor ?
Gratuit et sans engagement. Sur demande, avec un test sur votre matériau.
Dites-nous ce que vous souhaitez produire. Nous vous recontactons sous un jour ouvré.